Новости
Дом / Новости / Новости отрасли / Как паять латунь: пошаговое руководство для прочных и герметичных соединений
Пайка латуни принципиально отличается от пайки или сварки меди. Более высокое содержание цинка требует использования других присадочных металлов, более контролируемого нагрева и четкого понимания зазоров в швах. Без правильного подхода вы рискуете получить пористость, слабые соединения или даже испарение цинка из основного металла. В этом руководстве рассматриваются практические решения, которые вам необходимо принять, прежде чем зажечь факел.
Пайка происходит при температуре выше 840°F (450°C), что значительно выше температуры пайки. Латунь, являющаяся сплавом меди и цинка, реагирует на тепло иначе, чем чистая медь. Ключевой принцип заключается в следующем: нагрейте сборку равномерно и выберите присадочный металл с температурой плавления, которая позволяет латуни оставаться твердой, в то время как наполнитель течет в соединение под действием капиллярных сил.
Для большинства соединений латунь-латунь или латунь-медь предпочтительными присадочными металлами являются медно-фосфорные сплавы (серия BCuP) или серебросодержащие сплавы (серия BAg). Вот разбивка:
| Наполнитель Сплав | Диапазон плавления (°F) | Лучшее для | Требуется флюс? |
|---|---|---|---|
| БЦуП-5 (15% Ag) | 1190–1475 | От латуни к меди, малые зазоры | Нет (по меди), Да по латуни |
| БАг-7 (56% Ag) | 1145–1365 | Латунь к латуни, тонкие сечения | Да |
| БАг-22 (49% Ag) | 1290–1510 | Широкозазорные соединения, хорошая прочность | Да |
| БЦуП-2 (без серебра) | 1310–1510 | Медь и медь, ограниченное использование латуни | Да on brass |
Медно-фосфорные наполнители хорошо растекаются по меди, но могут разрушать цинк в латуни, вызывая межкристаллитное проникновение и хрупкость. При пайке латуни серебросодержащие сплавы обычно дают более прочные и пластичные соединения. Всегда используйте флюс на латунных поверхностях, чтобы предотвратить образование оксидов во время нагрева.
Капиллярное действие, сила, которая втягивает расплавленный наполнитель в шов, лучше всего работает в определенном диапазоне зазора. Для латунных сборок рекомендуемый радиальный зазор составляет от 0,0015 до 0,005 дюйма (от 0,04 до 0,13 мм). Слишком тугой ограничивает поток; слишком широкий позволяет наполнителю вытечь или образовать слабую связь только с филе.
Неравномерный нагрев вызывает деформацию, локальное испарение цинка (децинкификацию) и разрушение соединения. Латунь хорошо проводит тепло, но медленнее, чем чистая медь. Цинковый компонент также снижает температуру плавления основного сплава, а это означает, что вы можете перегреть саму трубку до того, как потечет наполнитель.
Для производства или крупносерийных работ установка для пайки в печи или индукционной пайки обеспечивает равномерный нагрев и стабильные результаты. Для ремонта в полевых условиях или создания прототипов хорошо подойдет кислородно-ацетиленовая горелка с наконечником малого или среднего размера.
Даже опытные мастера сталкиваются с проблемами с латунью. Ниже приведены наиболее частые ошибки и способы их избежать.
Латунь начинает терять цинк при температуре около 1660°F (905°C). Испарившийся цинк оставляет после себя пористую, ослабленную структуру и производит белый дымный дым, который опасно вдыхать. Работайте в проветриваемом помещении и поддерживайте температуру чуть выше точки ликвидуса присадочного металла, но не намного выше нее.
Оксидная пленка, масло или грязь блокируют поток наполнителя. Очистите место соединения механически абразивной тканью или щеткой из нержавеющей стали, затем обезжирьте ацетоном или другим растворителем. Прикасайтесь к очищенным поверхностям только в чистых перчатках.
Различные марки латуни — например, C26000 (патронная латунь) и C36000 (автономная латунь) — ведут себя по-разному при нагревании. Латунь свободной обработки содержит свинец; он плохо паяется и может треснуть. Всегда проверяйте состав сплава и выбирайте подходящий наполнитель или сверяйтесь с техническими данными материала.
Латунь при нагревании расширяется больше, чем сталь, и немного больше, чем медь. В многометаллических сборках дифференциальное расширение может привести к смещению соединения до того, как наполнитель затвердеет. Некоторые поставщики разрабатывают сборки паяных медных трубок, которые учитывают это расширение, обеспечивая постоянную целостность соединений при любых сочетаниях материалов.
Когда вам нужны паяные латунные детали или узлы в больших объемах, качество основного материала и стабильность процесса пайки имеют такое же большое значение, как и техника. Авторитетный производитель использует печи с контролируемой атмосферой или станции индукционной пайки для устранения окисления и поддержания однородного качества соединения. Ищите поставщиков, которые предлагают широкий выбор 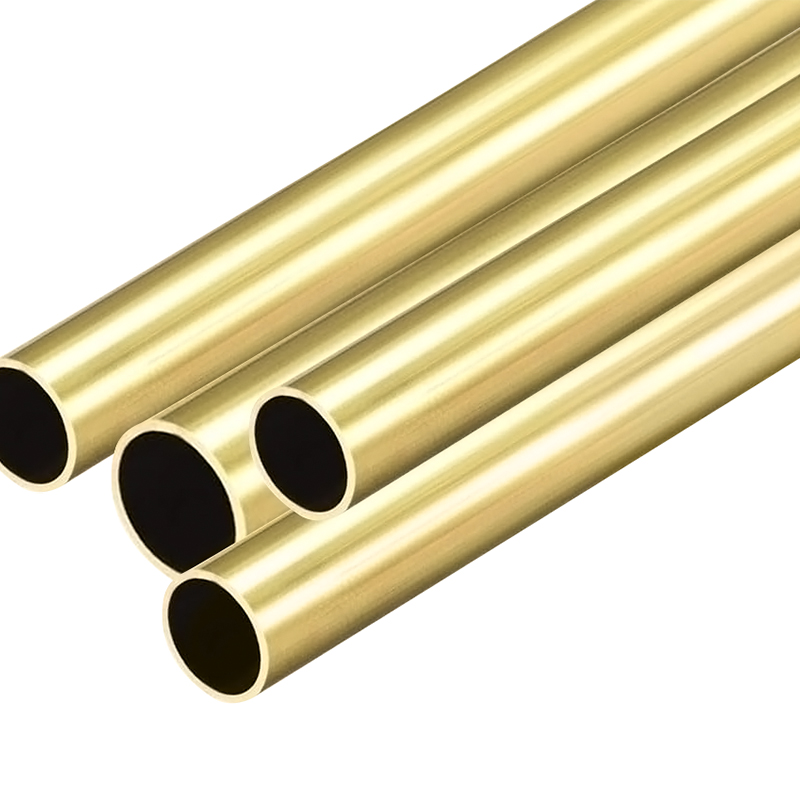 Латунная трубка с точностью размеров и чистотой поверхности Эта латунная трубка, доступная в марках H62, H63 и H65, с внешним диаметром 1,8–80 мм и толщиной стенки 0,3–12 мм, обеспечивает постоянство размеров и чистоту для надежной пайки в системах высокого давления. Посмотреть продукт → продукты из стандартных сплавов, таких как H62 или H65, которые могут обеспечить готовые к пайке трубные сборки с одинаковой подготовкой концов. Тот же завод, который поставляет латунные трубки, часто обладает знаниями технологического процесса, чтобы рекомендовать правильный заполнитель и конструкцию соединения для вашего конкретного применения.
Для применений, связанных с системами высокого давления или критической передачей тепла, например, в конденсаторах или испарителях, точность размеров трубки и чистота поверхности напрямую влияют на качество пайки. Использование предприятия, которое самостоятельно контролирует эти переменные, снижает риск сбоев на месте.
Успешная пайка латуни сводится к трем обязательным этапам. Сначала выберите правильный серебросодержащий присадочный металл и нанесите высокотемпературный флюс, соответствующий марке латуни. Во-вторых, спроектируйте соединение с правильным зазором и длиной нахлеста, чтобы капилляры могли выполнять свою работу. В-третьих, нагревайте равномерно и сразу же останавливайтесь, как только наполнитель потечет. Лучшие припои невидимы внутри соединения — видимый наполнитель снаружи обычно сигнализирует о слишком большом нагреве или слишком большом количестве наполнителя.
Если вам нужно 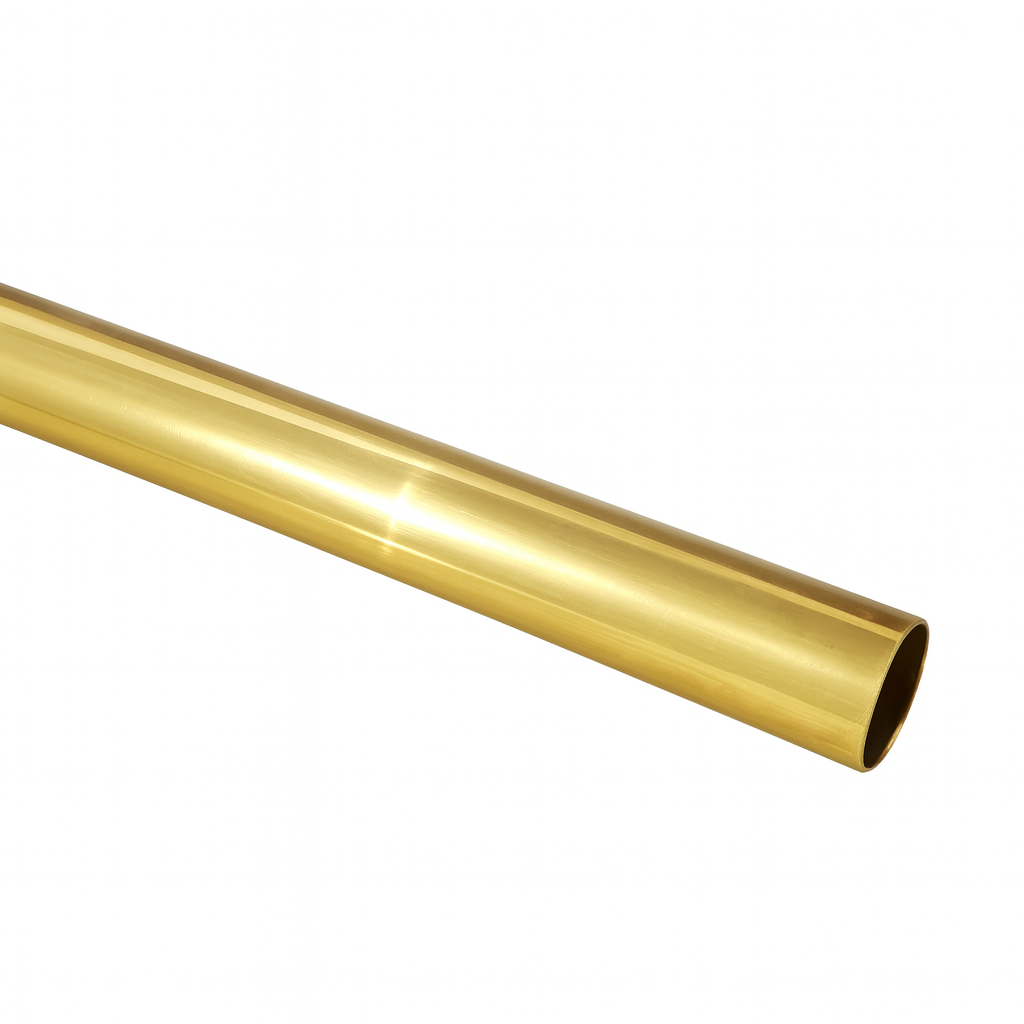 H65 (C27000) Латунная трубка для постоянного контроля пайки Латунная труба H65 обеспечивает баланс прочности и пластичности со стабильной толщиной стенок и составом сплава, что упрощает контроль параметров пайки для сборок с жесткими допусками. Посмотреть продукт → и сборок, соответствующих жестким допускам, рассмотрите возможность сотрудничества с производителем, который контролирует как качество материала, так и параметры пайки. Когда сама латунная трубка имеет одинаковую толщину стенок и состав сплава, процесс пайки становится намного легче контролировать. В этой стабильности и заключается разница между суставом, который хорошо выглядит на скамейке запасных, и суставом, который годами выдерживает давление на поле.

Что такое медная трубка с толстой стенкой? Толстостенная медная трубка, также известная как бесшовная толстостенная медная трубка, представляет ...
Подробности см.
Обзор и важность медной капиллярной трубки В современном промышленном оборудовании и системах контроля точности миниатюризация и высокая точност...
Подробности см.
Что такое медная трубка? Анализ материального состава и основных характеристик Определение медной трубки Медная трубка - это трубчатый объект...
Подробности см.
Понимание медных квадратных труб: композиция, оценки и типичные приложения Медные квадратные трубки являются специализированными вытяжения...
Подробности см.
 Tangpu Industrial Zone, Shangyu District, Shaoxing City, Zhejiang Province, China
 +86-13567501345
© Zhejiang Jingliang Copper-Tube Products Co., Ltd Все права защищены.

